电镀前处理酸洗用篮子,电镀前酸洗前处理用什么溶液
-
电镀,前处理,酸洗,用,篮子,前,什么,溶液,电镀,

- 人际关系-自由百科知识生网
- 2026-11-22 01:52
- 自由百科知识网
电镀前处理酸洗用篮子,电镀前酸洗前处理用什么溶液 ,对于想学习百科知识的朋友们来说,电镀前处理酸洗用篮子,电镀前酸洗前处理用什么溶液是一个非常想了解的问题,下面小编就带领大家看看这个问题。
电镀的世界,是一场在微观尺度上进行的华丽蜕变。决定这场蜕变成败的,往往不是那流光溢彩的电镀过程本身,而是隐藏在幕前的“净身仪式”——前处理。其中,酸洗用篮与酸洗溶液的选择,如同手术台上的无菌托盘与精准药剂,共同决定了基材能否以最完美的“裸肌”状态迎接镀层的拥抱。这不仅是技术的选择,更是通往高品质镀层、实现产品卓越性能与美学价值的必经之门。本文将为您深入解析这两大核心要素,揭开电镀前处理工艺的神秘面纱。
酸洗用篮:工艺的“骨骼”
在电镀前处理的酸洗环节,承载工件的容器绝非简单的盛放工具,它是整个工艺的“骨骼”与“血管”。其核心功能在于稳定承载工件,并确保酸液能够均匀、无死角地接触每一个表面。一个设计不当的篮子,可能导致工件堆积、酸洗不均,甚至在后续工序中成为污染源。
目前,工业应用中的佼佼者当属钛网篮。这种以高纯度工业纯钛(如TA1、TA2)制成的容器,因其超凡的耐腐蚀性而备受青睐。钛在硫酸、盐酸、硼酸等常见酸液及其盐溶液中表现出极佳的稳定性,几乎不被腐蚀,这确保了篮子本身不会向槽液中引入杂质离子。更奇妙的是,钛表面自然形成的致密氧化膜,在正常电镀条件下能有效绝缘,防止电流直接通过篮体,从而确保电流全部作用于篮内的阳极材料或工件。
钛网篮的设计同样充满智慧。其结构通常由钛框板、钛网和挂钩三部分通过精密氩弧焊连接而成,确保了整体的强度与轻量化。常见的形状包括圆形、矩形、碟状等,并可依据产品特性进行定制。使用时,常与阳极袋(由耐酸碱的涤纶或丙纶制成)配合,形成双重防护,有效拦截阳极泥渣,防止镀层产生毛刺。一个关键的操作细节是:钛篮口应略高于液面,下端需高于最低层工件100-150毫米,以避免阳极泥上浮污染和工件下端电流密度过大导致的烧焦问题。
酸洗溶液:工艺的“血液”
如果说酸洗篮是骨骼,那么酸洗溶液就是流淌在工艺中的“血液”。它的选择直接决定了去除氧化物、锈蚀层的能力与效率,同时必须精准控制,避免“伤及无辜”——过度腐蚀基体。酸洗的本质是利用酸性溶液的化学溶解作用,剥离金属表面的氧化皮和锈迹,暴露出新鲜、活性的金属晶格。
最常用的酸洗溶液是盐酸和硫酸。盐酸对铁的氧化物溶解能力强,酸洗速度快,常温下即可操作,且产生的氢脆倾向相对较低,尤其适用于高碳钢和弹性零件。硫酸则因其成本较低、挥发性小、可加热操作以提高效率等特点,在钢铁件处理中广泛应用。硫酸酸洗后工件表面可能残留一层难以洗去的“挂灰”,有时需要后续的活化或电解处理。
针对不同的金属基材,酸洗溶液的配方是一门精深的学问。例如,对于铜及铜合金,为了获得光亮表面,常采用混合酸,如硫酸-硝酸混合液,或针对含铅黄铜的特定比例光泽酸洗液。对于经热处理或有厚氧化皮的铜件,可能需要在发蓝槽液预浸后再进行复杂的混酸处理。这些配方的细微调整,都是为了在彻底清洁与保护基材之间找到完美的平衡点。
溶液配比与工艺控制
选择了正确的“血液”类型,精确的“浓度”与“疗程”同样生死攸关。酸洗溶液并非浓度越高越好,过高的浓度会导致基体金属被过度腐蚀,产生“过腐蚀”缺陷,表面变得粗糙甚至出现孔洞;浓度不足则无法彻底清除氧化层,留下隐患。必须根据金属材质、氧化程度、生产节拍,通过实验确定最佳的浓度范围。
温度与时间是另外两个关键的工艺杠杆。提高温度能显著加快酸洗反应速率,但同时也加剧了酸雾挥发和金属腐蚀的风险。时间控制更是需要“火眼金睛”,需定期观察工件表面状态,一旦氧化层褪去、金属本色显露,就应立即取出,转入下一道水洗工序。现代生产中,常通过添加缓蚀剂、润湿剂(如十二烷基硫酸钠)等添加剂来优化工艺,它们能在金属表面形成保护膜,抑制基体腐蚀,并提高酸洗的均匀性和质量。
对于特殊工件,如对氢脆敏感的高强度钢或弹性零件,传统的浸酸可能带来风险。可以采用硫酸阳极电解法等特殊工艺,通过电化学手段在可控条件下去除氧化层,能有效缓解氢脆问题。这体现了工艺控制从“化学粗放”向“电化学精准”的演进。
安全环保与规范操作
酸洗工艺在施展“魔法”的也伴随着腐蚀与污染的“阴影”。安全与环保是悬在每一位工艺师头顶的达摩克利斯之剑。操作人员必须全副武装:耐酸碱手套、防护眼镜、面罩、防护服缺一不可,因为酸液飞溅对皮肤和眼睛的伤害是瞬间且不可逆的。
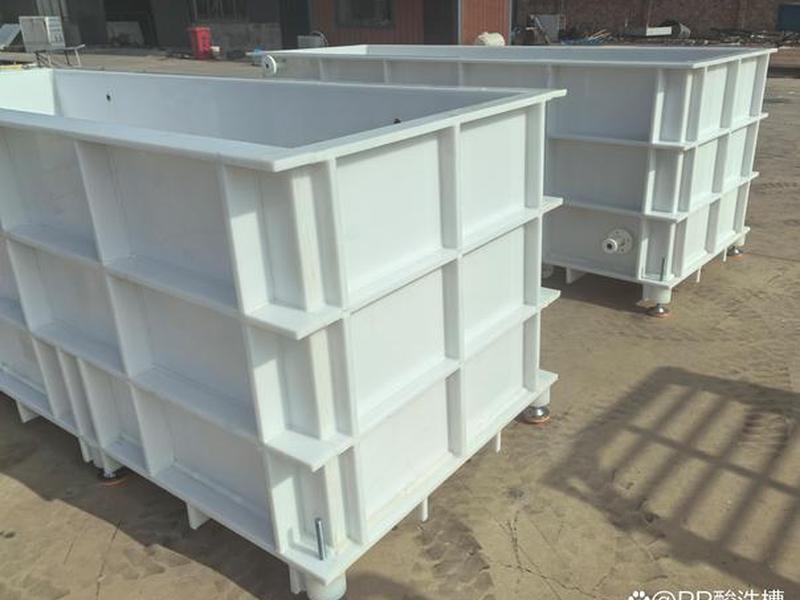
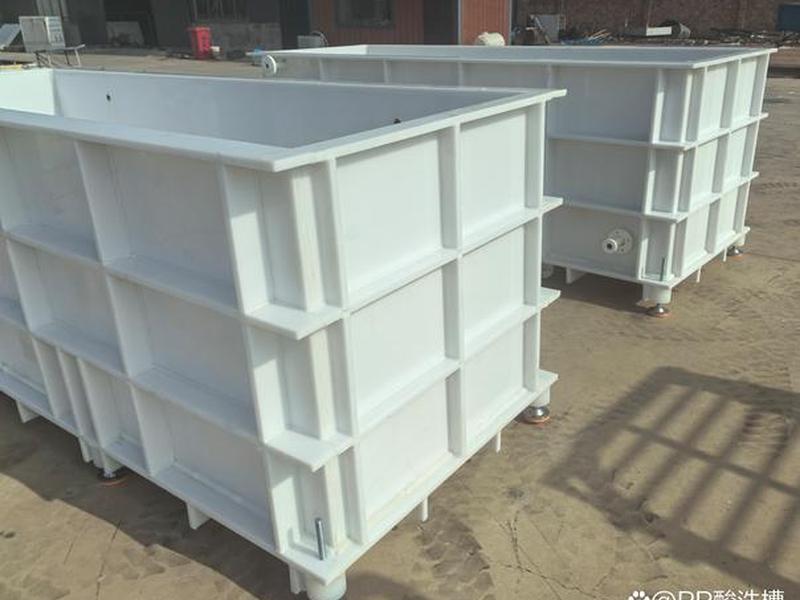
环境控制至关重要。酸洗必须在通风良好的场所进行,最好配备槽边抽风或整体通风系统,及时排除酸雾(如盐酸雾、氮氧化物等),保护员工健康,防止设备腐蚀。对于酸洗槽本身,其材质选择也体现了耐腐蚀智慧,除了钛金属,聚丙烯(PP)板材焊接而成的酸洗槽因其优异的耐盐酸、硫酸性能和轻量化、经济性,成为广泛应用的容器选择。
环保处理是行业的生命线。产生的废酸液必须经过严格的中和处理,达到排放标准后方可进入废水系统。国家相关环保标准(如《酸洗废水处理技术规范》)对此有严格规定。先进的理念是推动酸洗液循环再生技术的应用,从源头减少废液排放,实现绿色制造。每一次规范的酸洗操作,都是对产品质量、员工安全和生态环境的三重负责。
前处理流程的系统协同
酸洗并非一个孤立的步骤,而是电镀前处理精密流水线上的关键一环。一个完整的前处理流程通常包括:预清洗(除油脱脂)→ 水洗 → 酸洗除锈 → 水洗 → 活化 → 水洗 → 进入电镀槽。业内素有“七分前处理,三分电镀”的共识,足见其系统性之重要。
酸洗前的除油脱脂必须彻底。任何残留的油污都会在酸洗液表面形成隔离膜,阻碍酸液与金属氧化物的接触,导致酸洗不匀甚至失败。酸洗后的水洗同样关键,必须用流动的清水(最好是纯水或去离子水)彻底漂洗,防止残留的酸液或重金属离子污染后续的活化槽和电镀槽。
活化是酸洗后、电镀前临门一脚的“唤醒”工序。通常使用稀硫酸或专用活化液,目的是去除酸洗后金属表面可能形成的极薄钝化膜,暴露高度活性的新鲜金属原子,为镀层原子提供牢固结合的“锚点”。篮子在这里再次发挥作用,确保工件在工序间转移时,既能充分接触各类溶液,又不会相互碰撞或产生二次污染。
常见问题与优化策略
在实际生产中,酸洗环节的问题层出不穷。最典型的是酸洗不均,工件某些部位氧化层已去,另一些部位却仍有残留。这往往与篮子设计不合理导致工件堆积、溶液循环不畅有关。优化篮子结构、增加溶液搅拌或采用超声波辅助清洗是有效的解决方案。
过腐蚀与氢脆是另一个致命威胁。过腐蚀使工件尺寸超差、表面粗糙;氢脆则使材料韧性下降,在高应力下发生脆断。严格控制酸液浓度、温度、时间,并针对敏感材料选用合适的缓蚀剂或电解酸洗法,是预防的关键。酸洗后泛黄或发花,可能源于水洗不彻底、水中杂质离子多或活化不足,需要逐级排查水质和工艺参数。
面对日益提高的质量要求和环保压力,工艺优化永无止境。探索更环保的酸洗介质(如有机酸)、开发智能监控系统实时调整工艺参数、设计更符合流体力学和装载效率的专用篮具,都是行业前进的方向。每一次问题的解决与工艺的微调,都让电镀这件“金属外衣”穿得更贴身、更牢固、更光彩夺目。
以上是关于电镀前处理酸洗用篮子,电镀前酸洗前处理用什么溶液的介绍,希望对想学习百科知识的朋友们有所帮助。
本文标题:电镀前处理酸洗用篮子,电镀前酸洗前处理用什么溶液;本文链接:https://yszs.weipeng.cc/rj/973969.html。
猜你喜欢
- 电镀前处理,电镀前处理的重要性 2026-11-22
- 电镀前处理的意义;电镀前处理的意义是什么 2026-11-22
- 电镀前处理清洗除油;电镀前处理清洗除油剂的目的 2026-11-22
- 电镀前处理最常问的问题 电镀前处理最常问的问题是什么 2026-11-22
- 电镀前处理废水预处理工艺试验研究 电镀前处理废水预处理工艺试验研究进展 2026-11-22
- 电镀前处理工艺流程 电镀前处理工艺流程图 2026-11-22
- 电镀前处理工艺介绍、电镀前处理工艺介绍怎么写 2026-11-22
- 电镀前处理和后处理哪个危害大 电镀前处理和后处理哪个危害大些 2026-11-22
- 电镀前处理作业指导 电镀的前处理过程有哪些作用 2026-11-22
- 电镀前处理伤身体吗;电镀前处理不用酸可以吗 2026-11-22














