电镀前处理工艺流程 电镀前处理工艺流程图
-
电镀,前处理,工艺流程,工艺,流程图,在,

- 人际关系-自由百科知识生网
- 2026-11-22 01:44
- 自由百科知识网
电镀前处理工艺流程 电镀前处理工艺流程图 ,对于想学习百科知识的朋友们来说,电镀前处理工艺流程 电镀前处理工艺流程图是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在金属表面镀上一层华丽外衣之前,一场决定成败的“净化仪式”早已悄然上演。这便是电镀前处理——被誉为电镀工艺“七分灵魂”的关键序章。它远非简单的清洗,而是一套环环相扣、精密严谨的系统工程,旨在将布满油污、锈迹与氧化物的粗糙基体,驯化为洁净、活化、完美的电镀画布。本文将为您深入剖析电镀前处理工艺流程的每一个核心环节,并勾勒出清晰的工艺流程图,带您领略这隐藏在光鲜镀层之下的基础科学。
工艺总览与核心目标
电镀前处理工艺,是一系列物理与化学处理的交响曲,其流程图清晰地勾勒出从“污秽”到“纯净”的蜕变之路。典型流程始于预清洗(粗处理),依次经过除油脱脂、多道水洗、除锈与除氧化层、活化,最后进行针对性的表面调整。这张流程图不仅是操作指南,更揭示了工艺的内在逻辑:每一步都为下一步创造条件,任何环节的疏漏都可能导致最终镀层的致命缺陷。
其核心目标明确而坚定:彻底去除基材表面的所有外来污染物,包括油脂、灰尘、氧化皮、旧镀层等;暴露新鲜、活性的金属晶格,为镀层原子提供牢固的“锚点”;实现表面的微观平整与良好润湿,确保电镀液能均匀覆盖,从而沉积出结合力强、均匀致密、外观光亮且耐腐蚀的优质镀层。可以说,前处理的质量直接决定了镀层的“生命力”。
行业内“七分前处理,三分电镀”的共识,绝非虚言。据统计,超过60%的电镀不良品源于前处理不当。忽视前处理,就如同在流沙上建造宫殿,无论后续电镀技术多么精湛,得到的镀层也极易出现起泡、脱落、、锈斑等缺陷,最终功亏一篑。深入理解并严格执行前处理流程,是通往完美电镀的必经之门。
除油脱脂:剥离污秽的序幕
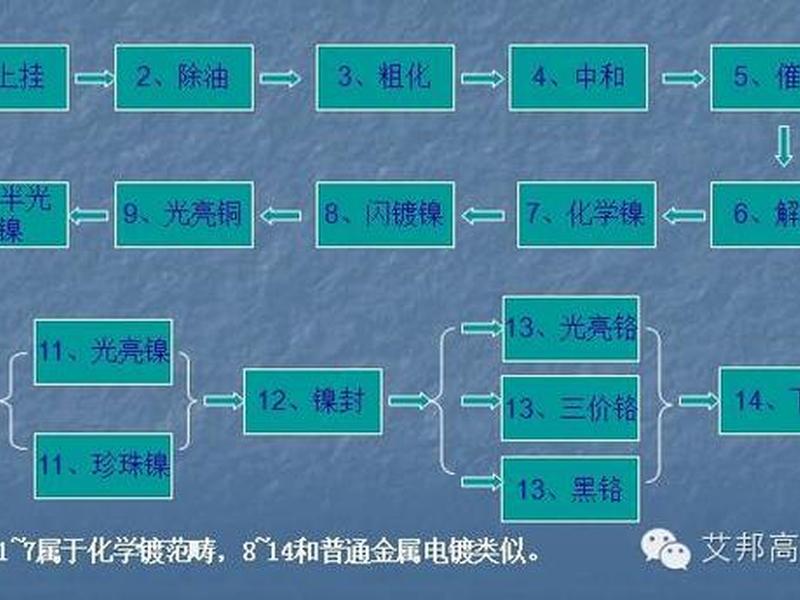
除油脱脂是前处理交响曲的第一强音,目标是彻底剥离工件表面的油脂、蜡质、抛光膏等有机污染物。这些油污如同一层绝缘的“铠甲”,会严重阻碍电流导通与镀层结合,必须被完全清除。常用的方法主要有化学除油、电解除油以及超声波除油。
化学除油依靠碱性溶液(如氢氧化钠、碳酸钠、硅酸钠)与表面活性剂的协同作用。碱性物质通过与油脂发生皂化反应,将其转化为可溶于水的肥皂;而表面活性剂则通过乳化、分散作用,将不皂化的矿物油包裹、剥离。现代除油剂更强调“分散卷离”机制,减少油脂在槽液中的乳化残留,以维持槽液的长效清洁能力。
电解除油则通过电化学作用强化清洗效果。将工件作为阴极或阳极置于电解槽中,通电后,电极表面产生的大量气体(氢气或氧气)如同微小的“刷子”,剧烈冲击工件表面,物理剥离油膜,同时电解作用能加速皂化与乳化过程。这种方法效率高、净化彻底,尤其适用于复杂工件。超声波除油利用高频振动在清洗液中产生无数微小的空化气泡,气泡破裂瞬间产生的高压冲击波,能深入工件细微孔隙,剥离顽固油污,效果卓越。
水洗衔接:杜绝交叉污染的守护者
水洗是穿插在各个化学处理步骤之间的“清道夫”,其重要性常被低估,却关乎全局成败。它的使命是彻底冲洗掉工件表面及孔隙中残留的上一步处理药液,防止不同性质的化学品相互污染,导致槽液失效或产生难以清洗的副产物。一道不彻底的水洗,足以让之前所有的精细处理前功尽弃。
高效的水洗并非简单浸泡。常采用多级逆流漂洗技术,即让洁净的流动清水从最后一级水洗槽逆向补给至前一级,这样既能最大限度节约用水,又能保证最终的清洗效果。增加空气搅拌或工件晃动,可以加强溶液交换,缩短清洗时间。对于高要求产品,水洗需使用纯水或去离子水,以防止自来水中的钙、镁等离子吸附在工件表面,形成新的污染点。
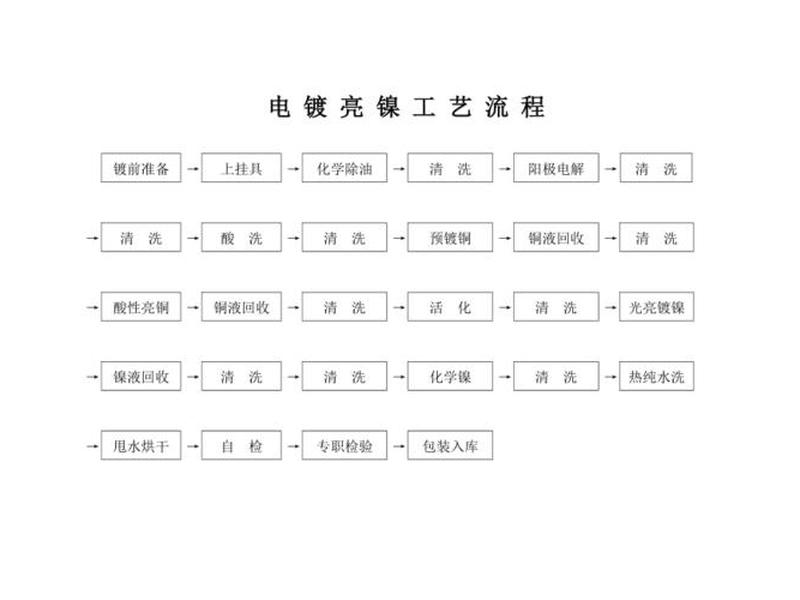
水洗质量需要有科学的监控手段。使用电导率仪监测漂洗水的电导率变化,可以直观反映残留离子的浓度,是实现过程控制的有效工具。确保每一步化学处理后都伴随充分、有效的水洗,是维持工艺流程稳定、保证镀层纯净度的基本纪律。
除锈与微蚀:破除氧化屏障的利刃
清除油脂后,下一个敌人是金属表面的氧化物和锈蚀层。这层“屏障”会隔绝新鲜金属,导致镀层无法直接与基体结合。除锈主要依靠酸洗工艺,使用盐酸、硫酸等酸性溶液,通过化学反应溶解铁锈(主要成分为Fe2O3)等金属氧化物。为防止基体金属在酸洗过程中被过度腐蚀(过腐蚀),常需在酸液中添加缓蚀剂。
对于厚重的氧化皮(如热处理后的氧化皮),单纯酸洗可能耗时过长,通常会先采用喷砂、打磨、滚光等机械方法进行预处理,去除大部分氧化层,再进行酸洗精处理。这不仅能提高效率,还能使表面获得一定的粗糙度,有利于提高镀层结合力。
在精密电镀(如PCB电镀)中,“微蚀”扮演着关键角色。它使用温和的氧化性酸液(如过硫酸钠与硫酸的混合液),精确控制腐蚀深度(通常为0.5-2微米)。其目的不仅是去除极薄的氧化层,更在于在铜等金属表面形成均匀、微观的粗糙面。这种微观粗糙度能极大地增加镀层与基体的接触面积,产生强大的机械咬合作用,使结合力提升可达50%以上,是获得高可靠性镀层的核心技术之一。
活化与表面调整:唤醒金属活性
经过除油、除锈后,金属表面可能仍覆盖着一层极薄的钝化膜或吸附着杂质,处于“惰性”状态。活化处理的目的,就是使用弱酸(如稀硫酸、稀盐酸)或专用活化液,温和地溶解这层膜,暴露出新鲜、高活性的金属原子晶格,使表面处于易于接受电沉积的“饥渴”状态。
活化处理需要精准控制。溶液浓度过低或时间过短,则活化不彻底,会导致镀层局部沉积不上或结合力差;浓度过高或时间过长,则可能造成基体过腐蚀,破坏表面平整度。对于不锈钢、镍等易钝化金属,活化步骤尤为关键。而对于塑料等非金属电镀,活化则完全不同,其核心是在表面吸附一层具有催化活性的胶体钯,为后续的化学镀铜提供反应中心。
表面调整是前处理的最后一道精细调整工序,旨在为特定基材与后续镀层之间搭建最佳的“桥梁”。例如,对锌合金压铸件,常在活化后浸入含胶体钛的溶液中进行表面调整,以抑制锌的活泼性,防止其与镀液发生置换反应,从而改善镀层结合力。酸洗后的工件,也可能需要用弱碱液中和残留的酸,防止将酸液带入电镀槽。这一步体现了前处理工艺从“通用”到“专用”的精细化发展。
工艺控制与常见陷阱
完美的前处理工艺流程,离不开对每一个参数的精确控制与对潜在陷阱的深刻认知。温度、浓度、时间是所有化学处理步骤的三大关键变量。例如,除油温度不足,油脂难以皂化乳化;微蚀时间过长,会导致基材损耗超标。必须根据工件材质、油污类型、生产节拍等,制定并严格执行工艺窗口。
槽液维护是持续成功的保障。除油液、酸洗液、活化液的有效成分会不断消耗,杂质会逐渐积累。必须定期化验槽液,及时补充与更换,防止因槽液老化导致处理效果下降甚至产生副作用。工序间的紧密衔接也至关重要,经活化后新鲜活化的金属表面极为活泼,在空气中停留过久会迅速再氧化,因此应尽快转入电镀槽。
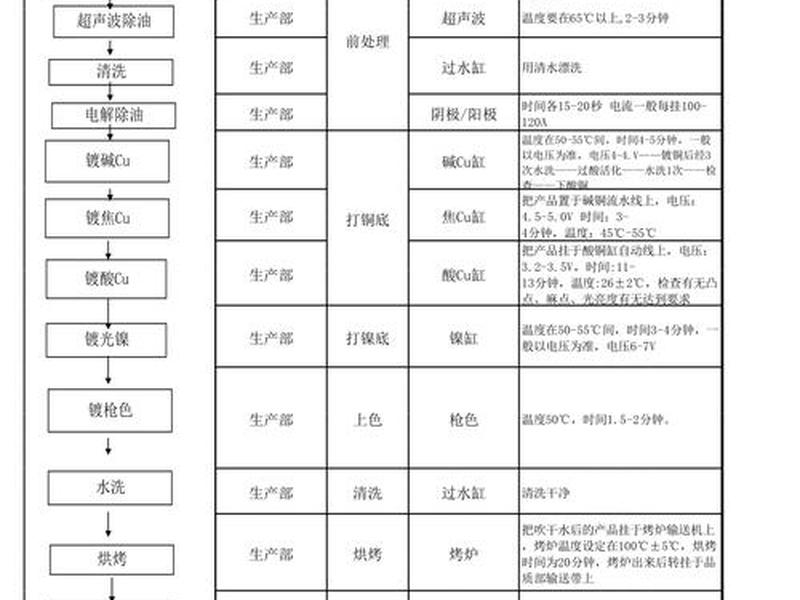
前处理不良是电镀故障的主要根源。除油不净会导致镀层起泡、发花;除锈不全易引发电镀后锈斑;水洗不彻底会造成交叉污染,污染电镀液;活化不足则直接导致镀层结合力差甚至局部无镀层。理解这些故障模式与前处理步骤的因果关系,是进行问题诊断与工艺优化的基础。将前处理视为一个需要持续监控、分析与优化的动态系统,而非一成不变的固定程序,才能真正驾驭这门“表面净化”的艺术。
以上是关于电镀前处理工艺流程 电镀前处理工艺流程图的介绍,希望对想学习百科知识的朋友们有所帮助。
本文标题:电镀前处理工艺流程 电镀前处理工艺流程图;本文链接:https://yszs.weipeng.cc/rj/973964.html。
猜你喜欢
- 电镀前处理废水预处理工艺试验研究 电镀前处理废水预处理工艺试验研究进展 2026-11-22
- 电镀前处理工艺介绍、电镀前处理工艺介绍怎么写 2026-11-22
- 电镀前处理和后处理哪个危害大 电镀前处理和后处理哪个危害大些 2026-11-22
- 电镀前处理作业指导 电镀的前处理过程有哪些作用 2026-11-22
- 电镀前处理伤身体吗;电镀前处理不用酸可以吗 2026-11-22
- 电镀前处理人际关系(电镀的前处理过程有哪些作用) 2026-11-22
- 电厂的水处理流程;电厂水处理系统工艺流程图 2026-11-21
- 环保水处理工艺、环保水处理工艺流程 2026-11-21
- 景观水处理工艺(景观水处理工艺流程图) 2026-11-13
- 景观水处理工艺流程、景观水处理工艺流程包括 2026-11-13














