喷砂处理的常见问题及解决方法 - 喷砂处理的常见问题及解决方法有哪些
-
喷砂,处理,的,常见问题,及,解决,方法,有,哪些,

- 人际关系-自由百科知识生网
- 2026-10-26 22:07
- 自由百科知识网
喷砂处理的常见问题及解决方法 - 喷砂处理的常见问题及解决方法有哪些 ,对于想学习百科知识的朋友们来说,喷砂处理的常见问题及解决方法 - 喷砂处理的常见问题及解决方法有哪些是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在工业表面处理的浩瀚宇宙中,喷砂技术犹如一位技艺高超的“微观雕刻师”,它能赋予金属、玻璃、混凝土以全新的生命与面貌。这位“雕刻师”在工作中也会遭遇各种棘手的难题——表面粗糙不均、粉尘弥漫如雾、设备效率低下……每一个问题都可能成为产品质量的“隐形杀手”,让生产成本悄然飙升。本文将为您深入剖析喷砂处理过程中那些令人头疼的常见问题,并奉上经过实践检验的解决秘籍,带您拨开迷雾,直击核心,让喷砂作业重新变得高效、精准而可控。
表面质量不达标之谜
喷砂处理后工件表面出现粗糙度不均、残留杂质或纹理不一致,是困扰许多操作者的首要梦魇。这往往并非单一因素作祟,而是一个“协同破坏”的结果。
究其根源,磨料的选择扮演着决定性角色。使用硬度不匹配、粒径混杂或已过度磨损的磨料,就如同用钝刀雕刻,根本无法形成均匀的切削力。例如,对铝合金等软质材料使用钢砂,极易造成过度切削和嵌入;而旧磨料中掺杂的粉尘和碎屑,则会成为表面污染的来源。解决方案在于建立严格的磨料管理制度:根据材质硬度(如采用玻璃珠处理精密部件)、所需表面轮廓(棕刚玉用于粗化,陶瓷珠用于光饰)精准选型,并配备高效的分选回收系统,实时筛除粉末,补充新料,保持磨料群的“战斗力”。
压缩空气的纯净度与稳定性是另一只“无形之手”。空气中携带的油分、水分会污染磨料和工件表面,形成水渍或油斑,压力波动则直接导致冲击能量不均。必须在空气管路中串联高质量的冷干机、过滤器和稳压罐,构成坚实的“三重净化屏障”,确保喷出的每一股磨料流都干燥、洁净且力道平稳。喷枪的移动速度、角度和与工件的距离,必须通过培训固化为标准作业动作,避免因人工操作差异导致的“条纹状”或“云斑状”缺陷。
设备效能低下与故障频发
喷砂机突然“罢工”、吸力不足、密封件寿命短暂,这些设备故障不仅打断生产节奏,更埋下安全隐患。效能衰退常始于细微之处。
喷砂设备的核心——喷射系统和回收系统——的堵塞是最常见的“动脉硬化”。磨料中的粉尘、环境中的杂质在管路、喷嘴、旋风分离器中逐渐累积,直至完全阻塞。制定并执行每日开班前对喷嘴的检查清理、每周对回收滤芯的反吹或更换、每月对全管路的彻底疏通等分级预防性维护计划,能极大降低突发停机的概率。对于负压式吸砂机,特别要检查砂阀的密封性和砂管的磨损情况,避免因漏气导致吸力不足。
易损件的管理是成本控制的关键。喷嘴(尤其是碳化硼、碳化钨材质)、喷砂手套、观察窗玻璃等,都在磨料的剧烈冲刷下快速磨损。建立易损件寿命台账,定期强制更换而非等到损坏,虽然增加了备件库存,但相比因部件失效造成的整机损坏、产品质量批量报废,无疑是更经济的选择。操作结束后彻底排空机器内的磨料,能防止磨料潮结板结,对设备内部结构造成腐蚀和损害。
粉尘爆炸与健康危害的幽灵
喷砂车间内弥漫的粉尘,不仅是清洁难题,更是潜伏的“桶”和健康“沉默杀手”。二氧化硅粉尘(使用石英砂时)可能导致矽肺病,而某些金属粉尘在达到一定浓度时,遇明火或静电可能引发剧烈爆炸。
治理粉尘,必须采取“围堵结合”的系统策略。首要原则是密闭化作业,将喷砂操作限制在专用的喷砂房或喷砂柜内进行。喷砂房应设计合理的进风与排风系统,形成稳定向内的气流,防止粉尘外逸。内部需配备高效能的滤筒式除尘器,其过滤精度应达到1微米以下,确保排放空气符合环保标准。操作人员必须佩戴正压式供气头盔,将洁净空气直接送入呼吸区,与污染环境完全隔离,这是保护操作者生命的最后一道,也是最重要防线。
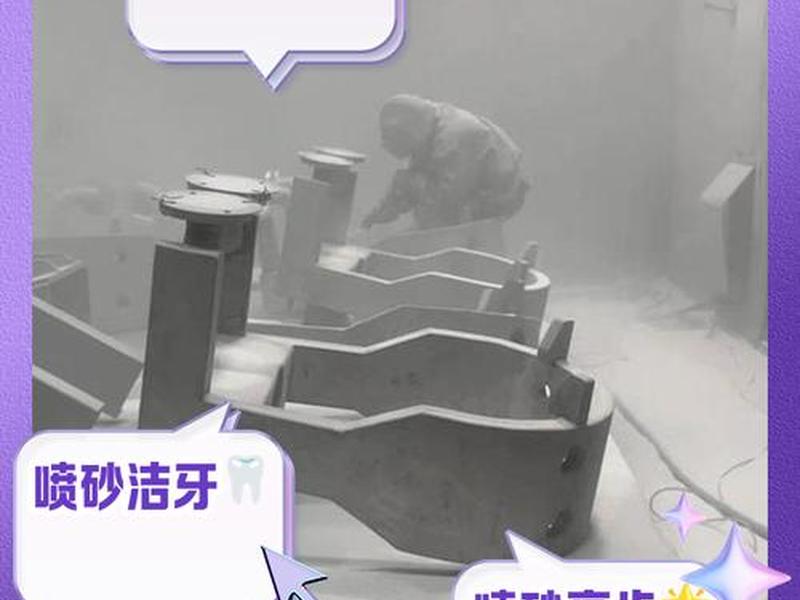
整个工作区域的电气设备必须采用防爆型,并建立严格的动火管理制度。定期清理沉积在房梁、设备角落的粉尘,消除二次扬尘和积尘燃烧的风险。将员工职业健康培训常态化,使其深刻理解粉尘危害与防护必要性,从“要我防护”转变为“我要防护”。
环境挑战与特殊工艺困局
在户外大型结构、精密电子元件或特殊涂层基体上进行喷砂时,环境与工艺的特殊性会催生常规车间遇不到的难题。
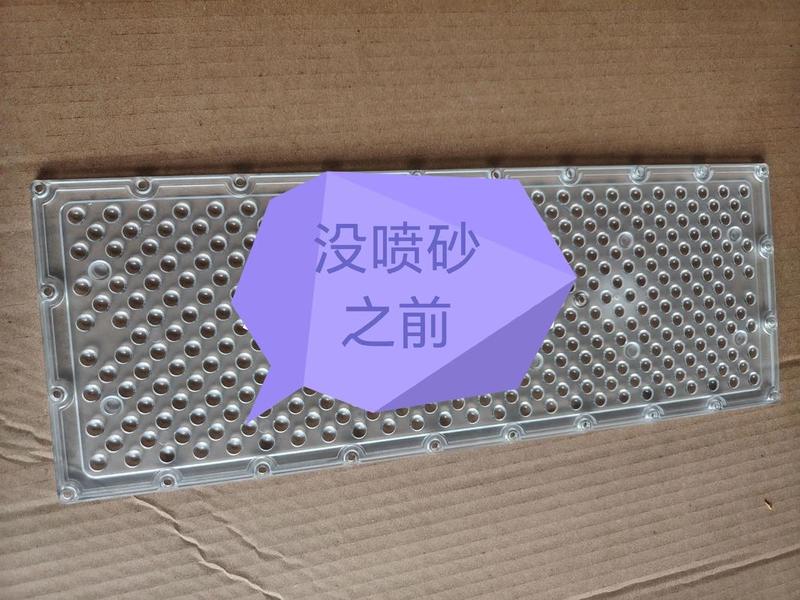
户外喷砂受天气制约极大。风力会吹散磨料,影响效率并污染环境;湿度会使磨料和表面潮湿,导致锈蚀和附着力下降。解决方案是使用防风帐篷搭建临时工作区,并配备大功率的除湿机控制小环境湿度。对于桥梁、船舶等超大工件,可采用真空回收式喷砂枪,实现磨料的即时回收与循环,几乎做到无粉尘逸散,特别适合环保要求高的敏感区域。
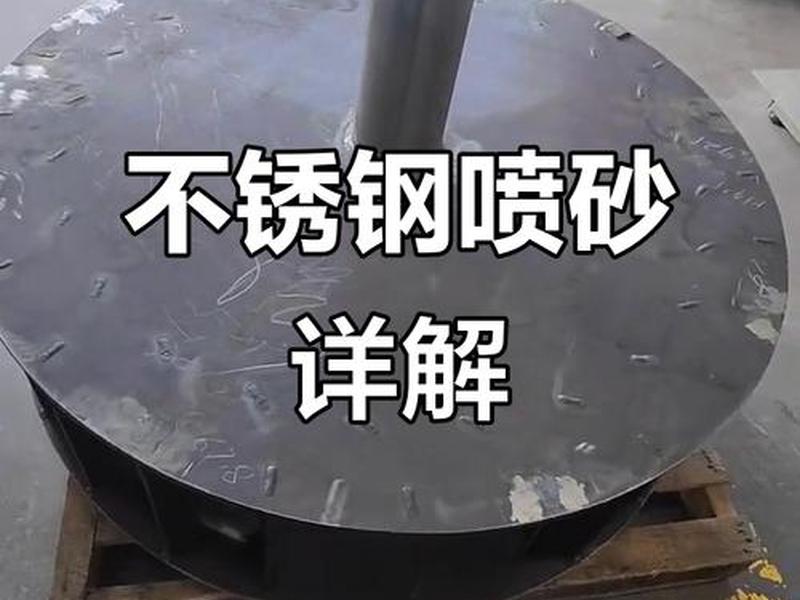
面对精密零部件或已有脆弱涂层的工件,喷砂更像是在“鸡蛋壳上雕刻”。传统的喷砂压力和控制方式极易造成损伤。应选用微喷砂或低压喷砂技术,使用极细的磨料(如碳酸氢钠粉末)和精确调控的低压空气,实现选择性清洁或微米级纹理加工而不伤基体。对于不锈钢等防锈蚀工件,必须确保使用绝对干燥、无污染的磨料和空气,并在处理后立即进行钝化或保护,避免新鲜活性表面接触空气而生锈。
成本失控与效率瓶颈
喷砂处理常常看似简单,但磨料消耗、能耗、人工与返工成本如同“消金暗流”,悄然侵蚀利润。提升效率、降低成本是一场需要精细算度的持久战。
磨料成本占据运营成本的很大比重。通过投资自动化回收分选系统,可将合格磨料的回收再利用率提升至95%以上,显著降低新料补充量。优化工艺参数:在满足质量要求的前提下,使用粒径稍大的磨料、适当降低压力、缩短喷砂时间,都能直接减少单位产品的磨料消耗。自动化喷砂机械手或转台的引入,虽然前期投入大,但能实现24小时连续稳定作业,大幅降低人工成本,并消除人为质量波动,从长远看性价比极高。
推行精益生产管理,分析生产流程中的等待、移动、不必要的动作等浪费,重新规划设备布局和物料流转路径。将喷砂工序与前后道工序(如前处理除油、后处理即时防护)紧密衔接,减少工件周转和等待造成的二次污染或锈蚀,从而降低返工率,这本身就是最大的成本节约和效率提升。
以上是关于喷砂处理的常见问题及解决方法 - 喷砂处理的常见问题及解决方法有哪些的介绍,希望对想学习百科知识的朋友们有所帮助。
本文标题:喷砂处理的常见问题及解决方法 - 喷砂处理的常见问题及解决方法有哪些;本文链接:https://yszs.weipeng.cc/rj/950161.html。
猜你喜欢
- 喷砂处理的目的 喷砂处理的目的是什么 2026-10-26
- 喷砂处理的原理和用途 - 喷砂处理的原理和用途是什么 2026-10-26
- 喷砂处理的具体流程是怎样的、喷砂处理的具体流程是怎样的呢 2026-10-26
- 喷砂处理是什么意思 - 喷砂处理是什么意思啊 2026-10-26
- 喷砂处理效果(喷砂处理达到的效果图) 2026-10-26
- 喷砂处理工艺 喷砂处理工艺有哪些 2026-10-26
- 喷砂处理和水洗处理哪个更好,喷砂处理和水洗处理哪个更好一些 2026-10-26
- 喷砂处理原理,喷砂处理原理图 2026-10-26
- 喷砂处理切削油 - 喷砂处理切削油的作用 2026-10-26
- 喷砂处理人际关系、喷砂处理达到的效果图 2026-10-26