喷砂处理的具体流程是怎样的、喷砂处理的具体流程是怎样的呢
-
喷砂,处理,的,具体,流程,是,怎样,、,呢,当,

- 人际关系-自由百科知识生网
- 2026-10-26 22:05
- 自由百科知识网
喷砂处理的具体流程是怎样的、喷砂处理的具体流程是怎样的呢 ,对于想学习百科知识的朋友们来说,喷砂处理的具体流程是怎样的、喷砂处理的具体流程是怎样的呢是一个非常想了解的问题,下面小编就带领大家看看这个问题。
当金属表面被锈蚀、油污或旧涂层覆盖,如何让它重获新生,为后续的涂装或镀层打下坚实地基?答案就藏在一种看似粗暴实则精密的工艺里——喷砂处理。它如同给金属进行一次深度“微雕手术”,用高速粒子流剥离一切附着物,同时刻画出恰到好处的微观粗糙度。本文将为您层层剥开喷砂处理的神秘面纱,从严谨的术前准备到精准的术中操作,再到至关重要的术后养护,完整揭示其具体流程的每一个精妙环节。
流程基石:严谨周密的准备工作
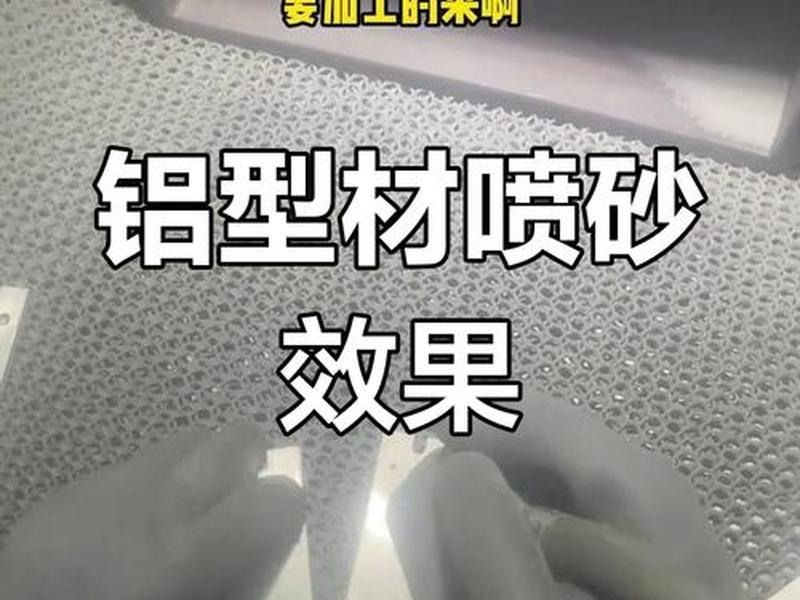
喷砂绝非一场说干就干的“战斗”,精良的备战是成功的一半。这一阶段的核心,在于为后续的高强度冲击创造一个安全、可控且高效的环境。
首要任务是人员的全副武装。操作者必须穿戴供气式呼吸面罩或高效防尘口罩,佩戴防冲击护目镜,身着专用的耐磨防护服、手套及安全鞋。这不仅是规范要求,更是隔绝高速反弹磨料和弥漫粉尘的生命防线。与此作业区域需彻底清场,移除所有易燃易爆物品,并设置醒目的安全警示标识,划出明确的作业区与非作业区。
设备与物料检查是另一重保障。需仔细查验喷砂机储砂罐的密封性,确认压力表、安全阀等关键仪表灵敏有效。喷砂管、气管需无磨损泄漏,所有接头必须锁紧。喷嘴的磨损状况尤其关键,孔径若扩大超过原尺寸10%,必须立即更换,否则将导致喷射无力、磨料分布不均。气源方面,需启动空压机,待压力稳定后开启油水分离器排尽积水,确保工作压力通常稳定在0.5至0.8兆帕的黄金区间。
磨料的选择与处理同样充满学问。根据除锈等级与工件材质,需精心挑选粒度合适的磨料——粗犷的20-40目磨料适用于厚重锈层的初阶清理,而精细的60-120目磨料则用于追求光洁度的表面处理。所有磨料必须保持干燥、无结块、无杂质。对于工件本身,喷砂前也需进行基础清洁,如采用暴晒、溶剂擦拭或酸洗法去除表面浮尘与厚重油污,避免污染磨料,影响喷砂进程。
核心操作:精准可控的喷砂实施
当一切准备就绪,喷砂的核心操作便正式启动。这是一个将压缩空气的动能转化为表面清洁力的精密过程,每一步都需如同外科手术般精准。
启动顺序有着铁一般的纪律。必须严格遵循“先开除尘、再开空压机、后开喷砂”的原则。通风除尘系统必须率先运转,确保在磨料冲击产生粉尘的第一时间就能被有效抽排,维持作业环境的可视度与安全性。随后,空压机启动,建立稳定的气源压力。才可开启喷砂供料阀,让磨料在气流的裹挟下奔向工件。
参数设定与试喷是寻找最佳“手术方案”的关键。操作者需调节喷枪与工件表面的距离,通常保持在100至300毫米之间,喷射角度则控制在45度至75度,以获得最理想的冲击与切削效果。正式处理前,务必在废料或工件非关键区域进行试喷。通过观察试喷区域的清洁度(是否达到如Sa2.5级的国际标准)与表面粗糙度,微调压力、距离、角度与移动速度,直至找到能高效清除污染物且不损伤基材的最佳参数组合。
正式作业时,手法与节奏至关重要。无论是手持喷枪还是操作自动系统,都必须保持喷枪匀速、平稳地移动。切忌在同一位置停留过久,否则会导致“过喷”,即局部过度切削,甚至造成工件变形。处理大面积平面时,应采用搭接法,让每道喷砂轨迹重叠约三分之一,确保覆盖无死角。对于锈蚀特别严重的区域,可适当降低移动速度或增加喷射遍数,但需时刻关注表面变化,防止过度处理。作业中需耳听六路、眼观八方,密切监控压力是否稳定、磨料供给是否连续,一旦发现喷砂无力、不出砂或设备异响,应立即停机、泄压后再行排查。
工艺精髓:干式与湿式的路径抉择
喷砂处理并非只有一种面孔,根据介质的不同,主要分为干式喷砂与湿式喷砂两大流派,它们如同武学中的“外家功夫”与“内家功夫”,各有千秋,适应不同的战场。
干式喷砂是传统而经典的方法。它以纯净的压缩空气为动力,将干燥的磨料加速到每秒数十米甚至上百米的速度,直接冲击工件表面。其优势在于冲击力强、清理效率高,尤其擅长处理厚重的氧化皮、锈层和顽固涂层。它能创造出非常清晰、均匀的粗糙度轮廓,极大地提升涂层附着力。其显著的缺点是会产生大量粉尘,对工作环境与操作者健康构成挑战,且噪音较大。干式喷砂通常需要在密闭的喷砂房内进行,并配备强大的除尘系统。
湿式喷砂,又称液体喷砂,则是更为环保与精细的现代工艺。它将磨料(如氧化铝、碳化硅)与水及缓蚀剂混合,形成磨液,再由磨液泵和压缩空气共同驱动,通过喷枪高速喷射。水介质的存在,仿佛为磨料披上了一层“缓冲外衣”,能将粉尘产生量降低95%以上,极大地改善了工作环境,使其能在对洁净度要求高的车间甚至开放式空间应用。水流起到了润滑与冷却作用,对工件表面的冲击更温和,能有效减少二次损伤和微观裂纹,特别适合薄板件、精密零件、不锈钢、铝合金等对表面完整性要求高的材质。它不仅能清理,还能实现光饰、哑光处理等更精细的表面效果。
选择哪条路径,取决于工件的材质、形状、处理要求以及环保与成本考量。重型钢结构除锈可能更青睐干式喷砂的强力高效;而医疗器械、精密模具或铝合金部件的处理,则往往优先选择湿式喷砂的精细与洁净。
质量标尺:清洁度与粗糙度的双重追求
喷砂处理不是简单的“吹干净”,其终极目标是达到特定的、可量化的表面状态标准。这主要体现在两个维度:清洁度与粗糙度,它们是衡量喷砂质量的“一把尺”。
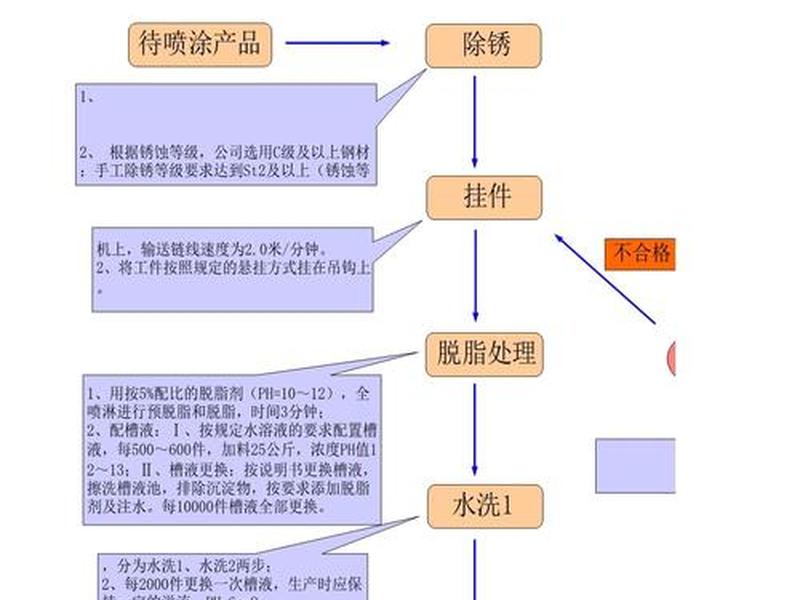
清洁度等级,描述了表面污染物被清除的程度。国际上普遍采用瑞典标准(Sa标准)或美国SSPC标准。例如,Sa1级表示轻度喷砂,仅去除松散的氧化皮、锈和涂层;Sa2级为彻底清扫级,要求绝大部分附着物被清除;Sa2.5级是工业上最常用的“近白级”清理,要求达到目视无任何可见油脂、污垢、氧化皮、锈、涂层和杂质,仅允许残留轻微的阴影或色差;而Sa3级则是最高级别的“出白级”清理,要求表面呈现均匀的金属本色。不同后续工艺(如普通防腐涂装与高性能涂层)对清洁度等级有着明确要求。
粗糙度,则是指喷砂后在金属表面形成的微观峰谷轮廓。它并非越粗糙越好,而是需要与后续的涂层系统精密匹配。粗糙度通常用轮廓算术平均偏差(Ra值,单位微米)或“锚纹深度”来描述。一个恰当的粗糙度,能像无数微小的“钩爪”,机械咬合住涂层,极大增强附着力。行业经验法则通常要求,涂层系统的总厚度不宜超过锚纹深度的三倍,而最佳的锚纹深度应约为总涂层厚度的三分之一。通过选择不同材质、粒度和硬度的磨料(如棱角锋利的金刚砂、球形的玻璃珠),以及调整喷砂参数,可以精确控制粗糙度在所需范围内。
善后之道:处理完毕的关键收尾
喷砂作业的结束,并不意味着流程的终结。恰如其分的收尾工作,是巩固战果、防止前功尽弃的最后一道,也是至关重要的一道关卡。
停机必须遵循严格的顺序。应先关闭喷砂供料阀,然后让空压机继续运行,空吹管路1至2分钟,以排尽管内残留的磨料,防止堵塞。随后关闭空压机。但此时除尘风机不能马上停止,需继续运行5到10分钟,将工作室和管道内悬浮的粉尘彻底排出,确保环境安全,并为下次作业做好准备,最后切断设备总电源。
工件表面的即时处理是防止二次污染与返锈的核心。喷砂后暴露出的新鲜金属活性极高,极易在潮湿空气中迅速氧化。必须立即用干燥、洁净的压缩空气或工业吸尘器,仔细吹除或吸净工件表面的所有浮尘与残留磨料。紧接着,应在最短时间内(通常建议不超过4小时)进行下一道工序,最常见的是涂刷防锈底漆或进行其他涂层施工,将珍贵的清洁表面保护起来。
设备与环境的维护保养同样不可或缺。需要清理喷砂机内部及周边散落的磨料,清空除尘器收集的粉尘。检查喷嘴、喷砂管、密封件等易损件的磨损情况,并做好记录,以便及时更换。分离并回收尚可重复使用的磨料,既能节约成本,也符合环保理念。每一次作业后的精心维护,都是保障设备长期稳定运行、维持喷砂质量一致性的基础。
安全红线:贯穿始终的生命防线
在所有工艺流程之上,安全是一条不可逾越的红线。喷砂作业因涉及高压、高速颗粒和粉尘,潜在风险较高,必须将安全规范融入每一个操作细节。
个人防护是第一条,也是最后一条生命线。除了前文提到的全套防护装备,在喷砂室内作业时,严禁脱下防护面罩,即使感觉短暂不适。严禁使用已被国家明令禁止的石英砂、河砂等含有游离硅、易导致矽肺病的磨料。应选用石榴石砂、铜矿砂、棕刚玉等环保型磨料。
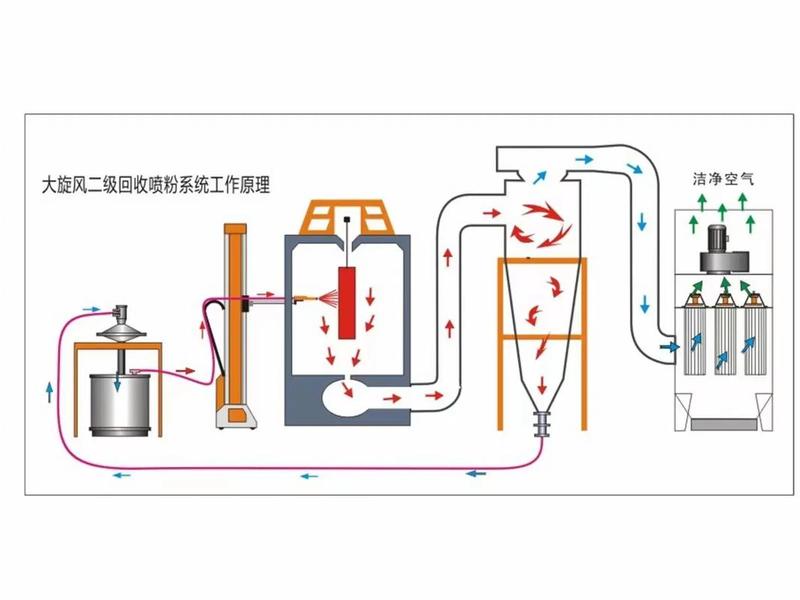
设备操作安全准则必须牢记。绝对禁止带压检修!任何情况下,如需处理堵塞、更换喷嘴或管路,都必须先关闭气源,并彻底释放系统压力。喷枪在任何时候都不得对准人员、自己或非作业区域,即使认为设备已关闭。作业时,现场至少应保持两人以上,以便相互监护,在发生紧急情况时能及时处置。
环境与应急管理同样重要。确保作业区域通风良好,除尘系统有效运转。定期检查所有电气设备、气路管线的安全性。制定明确的应急预案,所有操作人员都应熟悉紧急停机程序、消防设备位置以及急救措施。唯有将安全意识刻入,才能让这场与锈蚀的“微观战争”,在完全受控的条件下赢得漂亮。
以上是关于喷砂处理的具体流程是怎样的、喷砂处理的具体流程是怎样的呢的介绍,希望对想学习百科知识的朋友们有所帮助。
本文标题:喷砂处理的具体流程是怎样的、喷砂处理的具体流程是怎样的呢;本文链接:https://yszs.weipeng.cc/rj/950159.html。
猜你喜欢
- 喷砂处理的原理和用途 - 喷砂处理的原理和用途是什么 2026-10-26
- 喷砂处理是什么意思 - 喷砂处理是什么意思啊 2026-10-26
- 喷砂处理效果(喷砂处理达到的效果图) 2026-10-26
- 喷砂处理工艺 喷砂处理工艺有哪些 2026-10-26
- 喷砂处理和水洗处理哪个更好,喷砂处理和水洗处理哪个更好一些 2026-10-26
- 喷砂处理原理,喷砂处理原理图 2026-10-26
- 喷砂处理切削油 - 喷砂处理切削油的作用 2026-10-26
- 喷砂处理人际关系、喷砂处理达到的效果图 2026-10-26
- 喷砂处理、不锈钢喷砂处理 2026-10-26
- 喝酒看性格酒后看人品 喝酒看人品酒后看性格的句子 2026-10-26